Этот процесс регулируется государственным стандартом ГОСТ 20022.5-93.
Технологический процесс
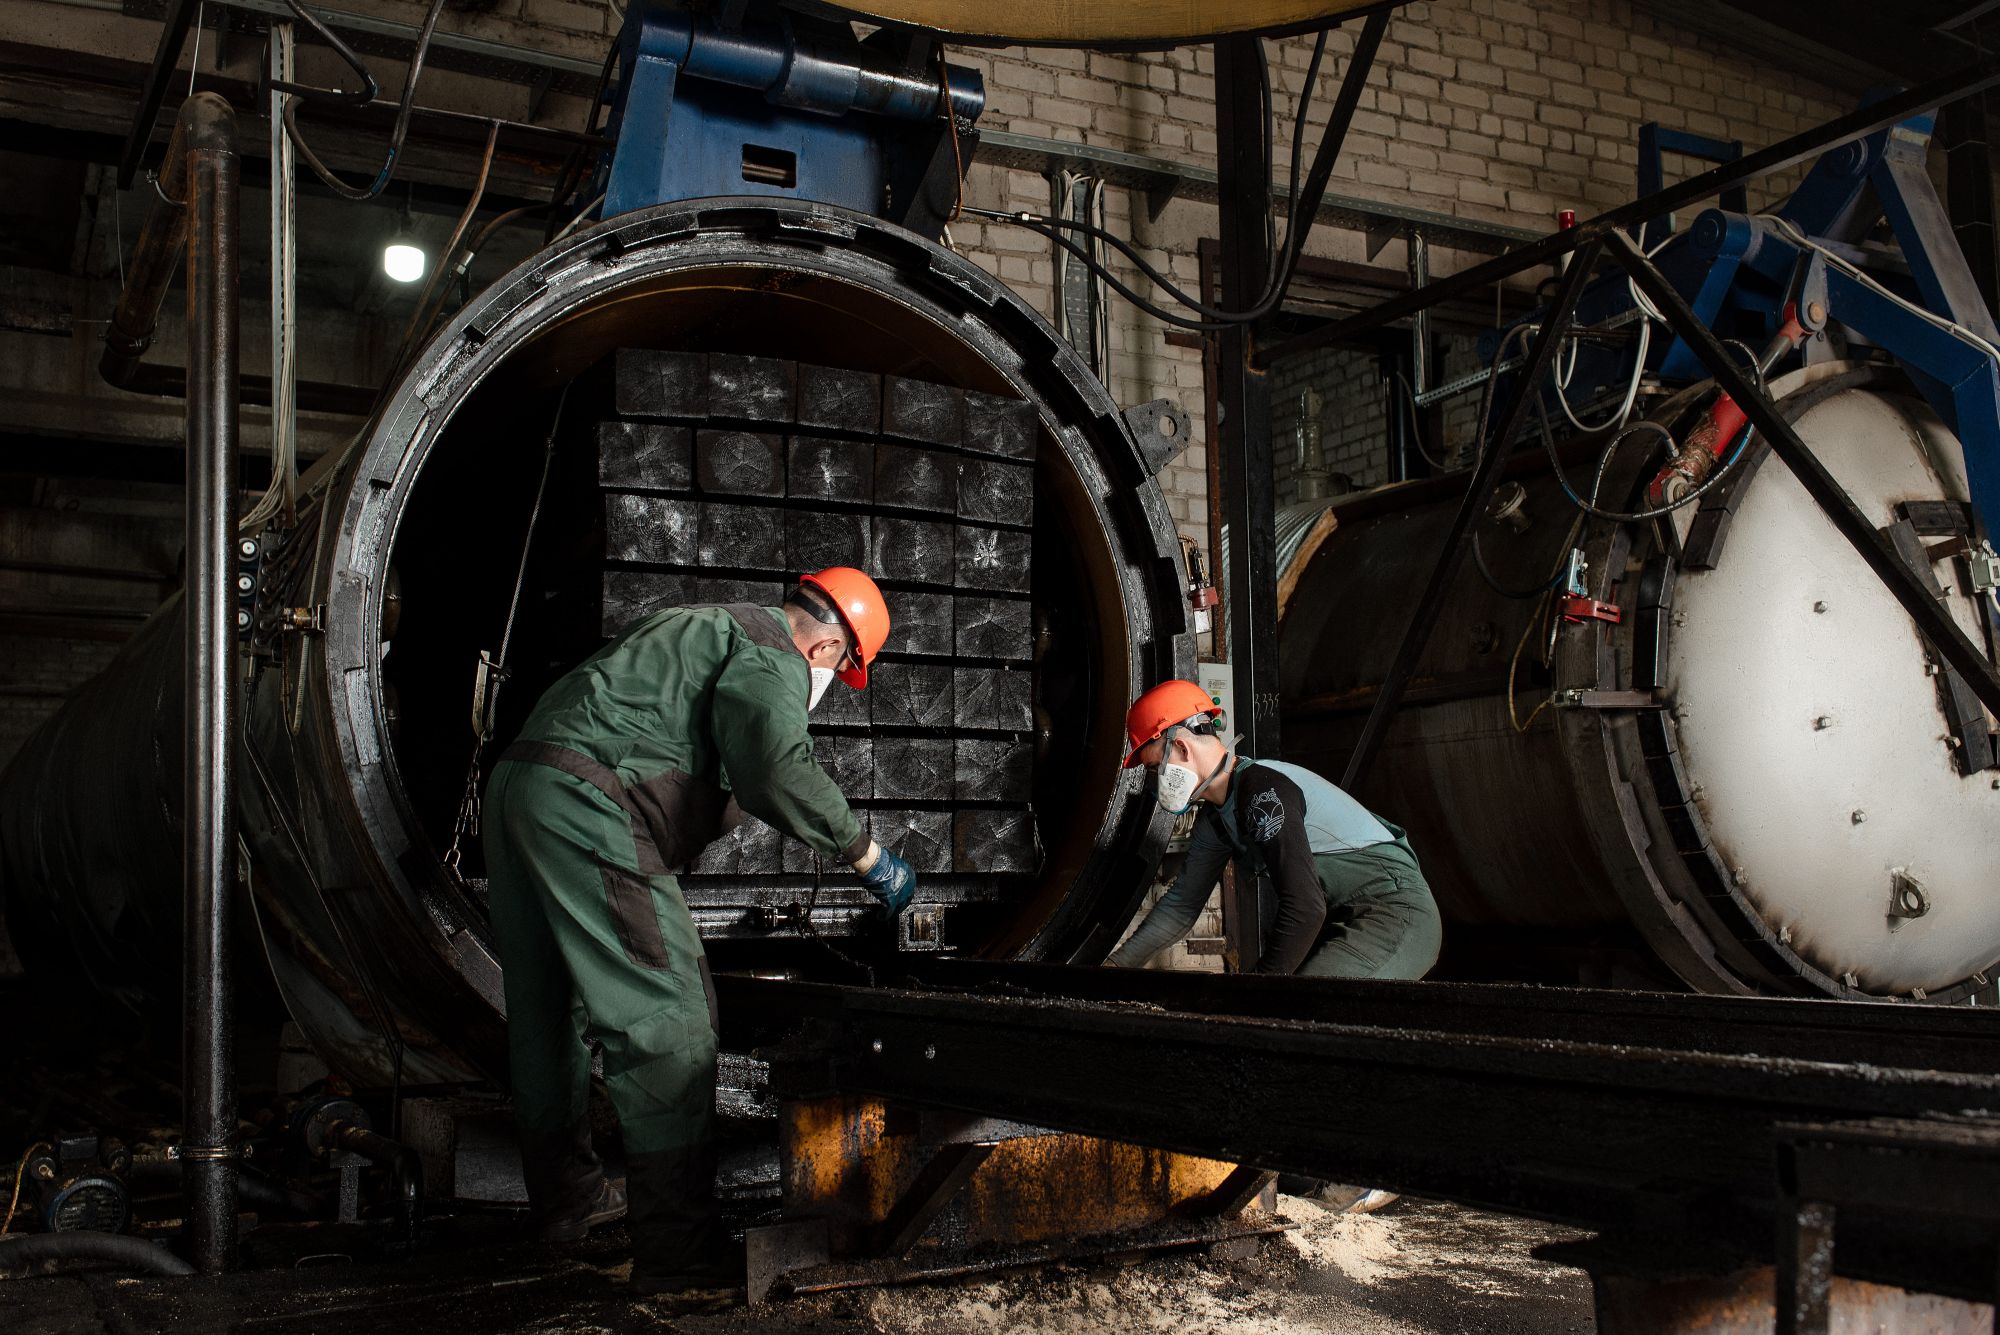
Вся операция проходит в герметичном автоклаве и, согласно стандарту, для шпал применяется способ "давление-давление-вакуум". Процесс выглядит так:
- Подготовка: Шпалы должны быть очищены от коры, иметь влажность не более 25%. Перед пропиткой на них делают специальные насечки (наколы), чтобы креозот глубже проникал в древесину.
- Создание вакуума: Из автоклава откачивают воздух, чтобы открыть поры дерева.
- Подача давления: В цилиндр заливается нагретый до температуры не менее 90°C креозот, и создается высокое давление (для хвойных пород — до 1,2 МПа). Под его действием состав заполняет поры.
- Финальный вакуум: Излишки средства удаляются, а шпалы приобретают защитные свойства.
Ключевые параметры качества
Качество пропитки контролируется по двум основным показателям:
-
Общее поглощение: Количество креозота, которое "впитала" древесина. Нормы зависят от породы:
- Для сосновых шпал: не менее 108 кг/м³
- Для еловых и пихтовых: не менее 85 кг/м³
- Глубина пропитки: Насколько глубоко средство проникло в дерево. В зоне насечек для сосны и ели этот показатель должен быть не менее 60 мм.
Зачем это нужно?
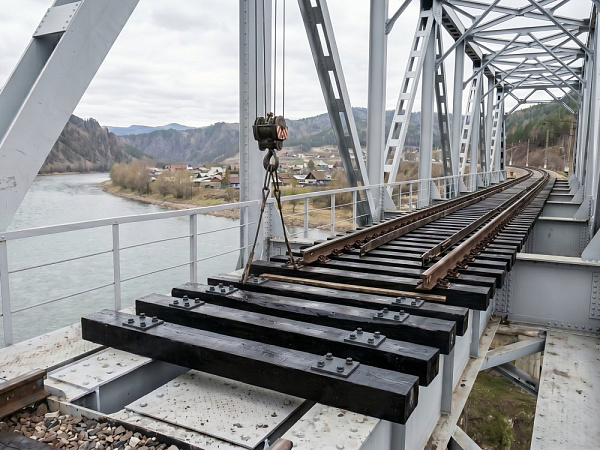
Без обработки деревянная шпала служит всего несколько лет (например, сосновая — около 4 лет), а пропитанная креозотом служит до 20-25 лет и более. Это особенно важно для таких изделий, как шпалы, мостовые и переводные брусья, а также опоры ЛЭП, срок службы которых значительно увеличивается.
👨💼 Немного о нас
ООО «БАРКОР» изготавливает шпалы деревянные для железнодорожных путей по всей России. В производстве используется только отборные брусья хвойных пород дерева и качественные составы для автоклавной пропитки и вымачивания. Производство имеет собственный ж/д тупик.
Для заказа или консультации — звоните по телефону: +7 922 600 80 05